数控冲床产线晋级:东莞钣金厂把换模时间压到8分钟
东莞一家钣金厂用高速数控冲床替换老旧设备,换模时间从40分钟降到8分钟,夜班产能提升三成,操作员转向编程与维护。设备参数之外,工艺包和人才成为新门槛。
东莞一家钣金厂用高速数控冲床替换老旧设备,换模时间从40分钟降到8分钟,夜班产能提升三成,操作员转向编程与维护。设备参数之外,工艺包和人才成为新门槛。
.png)
.jpg)
.jpg)
苏州一家晶圆封装厂将三台有油泵换成无油真空泵后,排气口滤芯三个月仍干净。采购价高出30%到50%,但换油、废油处理和停机损失下降,约18个月回本。选型要关注气体成分、颗粒物与水蒸气负荷。
8月东莞某电子厂雷击后PLC烧毁,排查指向浪涌保护器 SPD 接地线过长、残压过高。选型、安装、巡检三个环节,任何一处失守都会让防护失效。
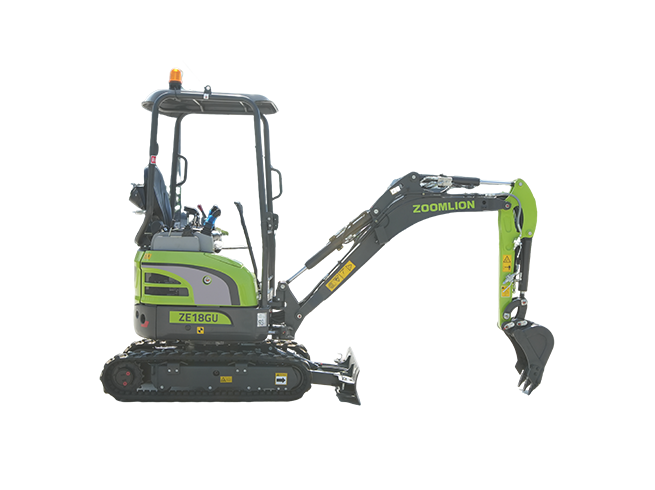
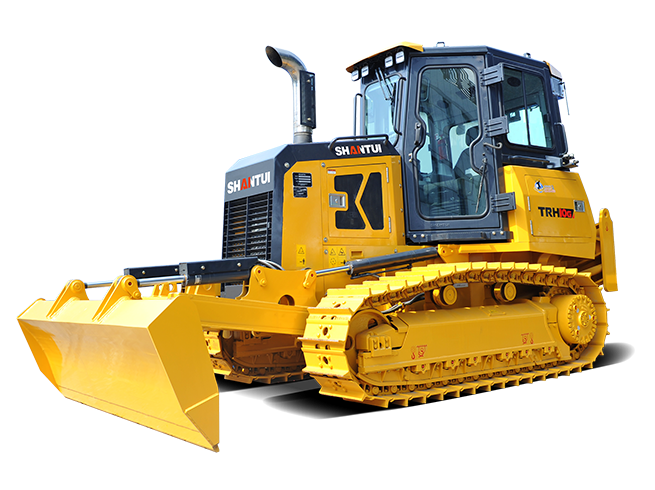
徐州一维修场近三个月记录显示,47台设备中31台出现液压系统异常,先导阀内泄、油封老化和泵阀混装成为高频返修点。维修人员正把检测重点转向压力、流量和油温。
山东、浙江等地蒸汽计量改造中,流量变送模块通过温压补偿与就地计算,将贸易结算误差从3%压到1%以内,选型与安装细节成为成败关键。
东莞一家电子厂在SMT产线部署自动化产线检测仪器后,漏检率从1.2%降至0.05%,质检人力减少八成。设备融合高速相机与AI算法,但换型调试仍是痛点。
华东一家包装厂改造产线,只加装两块PLC 扩展模块,停机从两天缩到四小时。选型要看背板电流、协议兼容、电源余量和柜内温度,现场细节常比参数表更关键。
东莞五金厂用非标机器替代人工打磨,日产量从800件升至2100件。定制设备按工艺设计,交付周期长但解决标准机搞不定的痛点,市场增长背后人才缺口明显。
江苏计量院抽检12款光谱比色皿,3款紫外区透光率偏差超0.8%,药企因配对误差召回样品。选购需认准石英材质,配对误差应小于0.002。
凌晨两点,注塑厂三台上料机报警,值班员从吸料管结块查到真空泵压力波动。现场观察表明,选型、点检和售后响应,比单纯比较功率参数更能决定供料稳定性。